
www.foodpackautomation.de
24
'26
Written on Modified on
Intelligenteres Schüttguthandling in der chemischen Produktion entwickeln
Fortschrittliche Containment-Systeme, kontrollierte Umgebungen und materialangepasstes Design sind entscheidend für Sicherheit und Effizienz, schreibt Rob DeHaan, Director of Strategic Sales & Marketing bei Hapman.
hapman.com
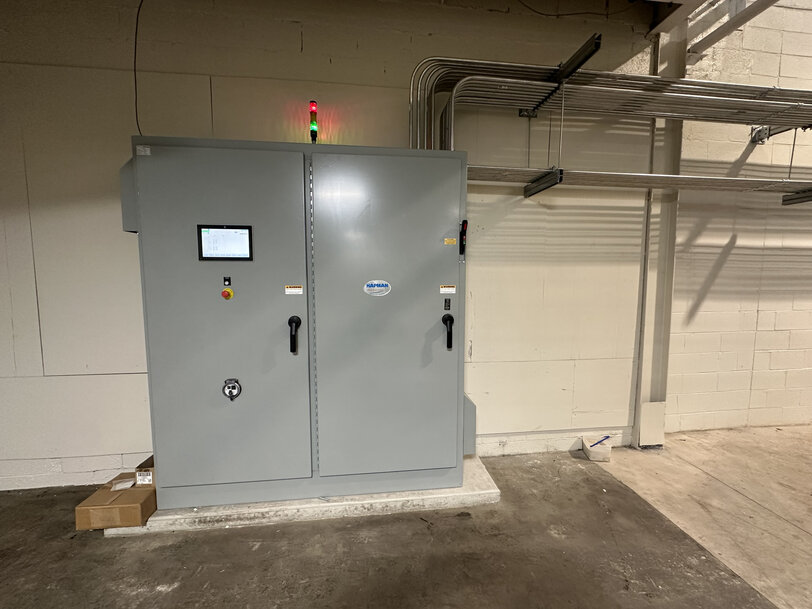
Das Handling von Pulvern und Granulaten in der chemischen Produktion erfordert eine präzise Konstruktion, um Variablen wie Schüttdichten, Fließeigenschaften, Reaktivitäten und Kontaminationsrisiken zu berücksichtigen. Die Auslegung eines zuverlässigen Systems erfordert ein tiefes Verständnis dafür, wie sich Pulver verhalten, wie Förderumgebungen dieses Verhalten beeinflussen und wie Containment und Steuerung an das jeweilige Material angepasst werden müssen. Laut Rob DeHaan, Director of Strategic Sales & Marketing bei Hapman, zeichnet sich ein intelligentes Schüttguthandling durch die Fähigkeit aus, materialgerechte, gekapselte und automatisierte Systeme zu entwickeln, die Bediener schützen, die Produktintegrität wahren und einen gleichbleibenden Durchsatz gewährleisten.
Containment, Umweltkontrolle und geschlossene Förderung
An den Schnittstellen der Handhabung stehen Bedienersicherheit und Materialintegrität an erster Stelle. Moderne Chemieanlagen setzen zunehmend auf Handschuhkasten-Schnittstellen (Glove-Box-Interfaces), die geschlossene Umgebungen für die Handhabung von Rohstoffen schaffen. Bei gefährlichen oder sauerstoffempfindlichen Materialien können diese Kammern mit Stickstoff gespült werden, bis die Sauerstoffwerte sicher sind, wodurch Materialien isoliert und Kreuzkontaminationen minimiert werden. In Anlagen mit b Staubexplosionsgefahren oder flüchtigen Verbindungen sind explosionsgeschützte Steuerungen und Komponenten für klassifizierte Bereiche zwingend erforderlich.
Sobald das Material entladen ist, bieten Rohrkettenförderer (Tubular Drag Conveyors) eine geschlossene und kontrollierte Fördermethode. Diese Systeme arbeiten mit niedrigen Geschwindigkeiten und hohem Drehmoment und bewegen das Material als geschlossene Masse (en masse). Dies reduziert die Partikelzerstörung, bewahrt die Homogenität von Mischungen und minimiert das Risiko einer Entzündung durch Reibungswärme. Die Automatisierung verbessert diese Systeme zusätzlich, indem sie durch SPS-gesteuerte Abläufe eine gleichmäßige Dosierung und Chargenintegrität sicherstellt. Für Hochreinheitsprozesse gewährleisten staubdichte Konstruktionen, Inertgasüberlagerungen und CIP-Reinigungsoptionen (Clean-in-Place) Hygiene und Compliance. Hapman, ein globaler Hersteller von Schüttgutanlagen, betont, dass die Systemarchitektur exakt an Materialeigenschaften, Sicherheitsanforderungen und betriebliche Rahmenbedingungen angepasst werden muss, um eine widerstandsfähige und zukunftssichere Infrastruktur zu gewährleisten.
Zusätzlicher Kontext: Technologischer Hintergrund und Marktdynamik
Dieser Abschnitt bietet einen technologischen und marktbezogenen Hintergrund, der in dem ursprünglichen Beitrag nicht explizit aufgeführt ist.
Die chemische Industrie legt aufgrund strenger Sicherheitsvorschriften – wie den OSHA-Standards für brennbare Stäube (z. B. NFPA 652) – zunehmend Wert auf robuste Schüttgutförderanlagen. Der Übergang vom offenen Abfüllen zu vollständig geschlossenen, automatisierten Systemen wird durch die Notwendigkeit angetrieben, explosionsfähige Stäube in der Luft zu eliminieren, die eine Hauptursache für katastrophale Industrieunfälle darstellen. Darüber hinaus macht es der Umgang mit hochwirksamen pharmazeutischen Wirkstoffen (HPAPIs) oder feuchtigkeitsempfindlichen Katalysatoren in der Spezialchemie und im Pharmasektor erforderlich, geschlossene Rohrkettenförderer und mit Stickstoff gespülte Handschuhkästen einzusetzen, um kostspieligen Produktabbau zu verhindern und strenge behördliche Auflagen einzuhalten.
Redaktionell bearbeitet von Lekshman Ramdas, Induportals-Redakteur – angepasst durch KI.
www.hapman.com
Fordern Sie weitere Informationen an…
