
www.foodpackautomation.de
02
'26
Written on Modified on
Industrielle Heißluftfrittierlinie für die Verarbeitung fettarmer Snacks
JBT Marel hat eine industrielle Heißluftfrittierlösung eingeführt, die das kontinuierliche Tauch-Vorfrittieren überflüssig macht und die Ölaufnahme um mehr als 50 % senkt.
marel.com
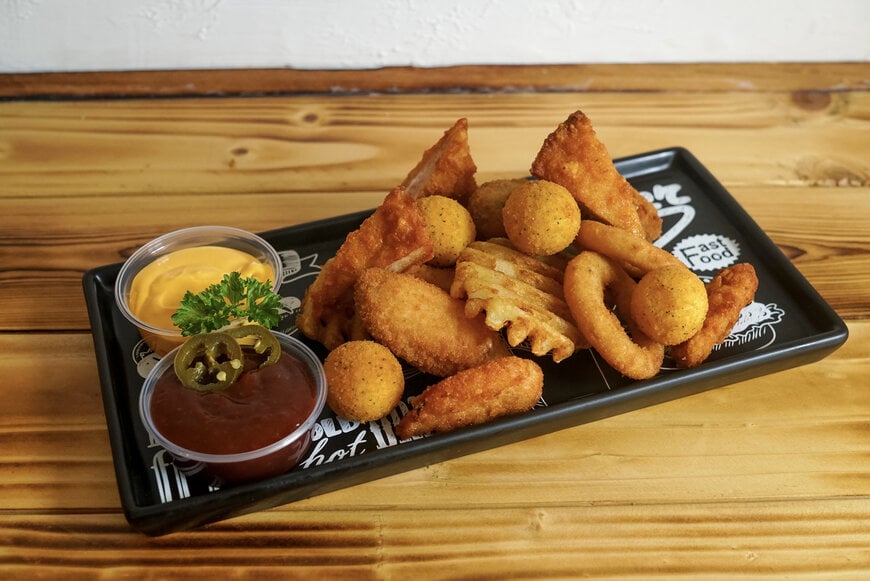
Die steigende Nachfrage der Verbraucher nach fettärmeren Fertiggerichten hat zu einem verfahrenstechnischen Engpass für industrielle Snack- und Proteinverarbeiter geführt: Sie müssen den knusprigen Biss und die Farbe tauchfrittierter Produkte nachbilden, ohne Abstriche bei kontinuierlichen Produktionsausbeuten zu machen. JBT Marel löst diese verarbeitungstechnische Hürde durch den Einsatz einer kontinuierlichen industriellen Heißluftfrittierlinie, die herkömmliche Thermoölbäder durch sequenzielles Panieren/Coating, automatische Öldosierung, Prallströmungskonvektion (Impingement), kryogenes Frosten und Inline-Verpackung ersetzt.
Funktionsweise der kontinuierlichen Prozesslinie
Die herkömmliche kontinuierliche Snackverarbeitung stützt sich auf Thermoölfritteusen, in denen Produkte in zirkulierendes Pflanzenöl eintauchen, um Teig- und Krustenstrukturen schnell zu fixieren. Dieser Eintauchmechanismus führt zwangsläufig zu einer erheblichen Fettaufnahme, erhöht durch den thermischen Abbau großer Ölmengen den Gehalt an Zersetzungsprodukten und verursacht hohe Betriebskosten.
Die Linie von JBT Marel überwindet diese operative Hürde, indem sie die Phasen der Oberflächenfixierung und der Kernerwärmung in getrennte mechanische Stufen unterteilt. Der Prozess beginnt mit automatisierten Beschichtungsanlagen, die für eine präzise Ausbringung von Mehl, Nasspanade (Batter), Trockenpanade und funktionellen Würzmatrices konstruiert sind. Rezepturen mit expandierten Semmelbröseln und erhöhtem Proteingehalt sorgen für eine strukturelle Stabilisierung, die die Krustenstabilität ohne thermisches Schock-Vorfrittieren aufrechterhält.
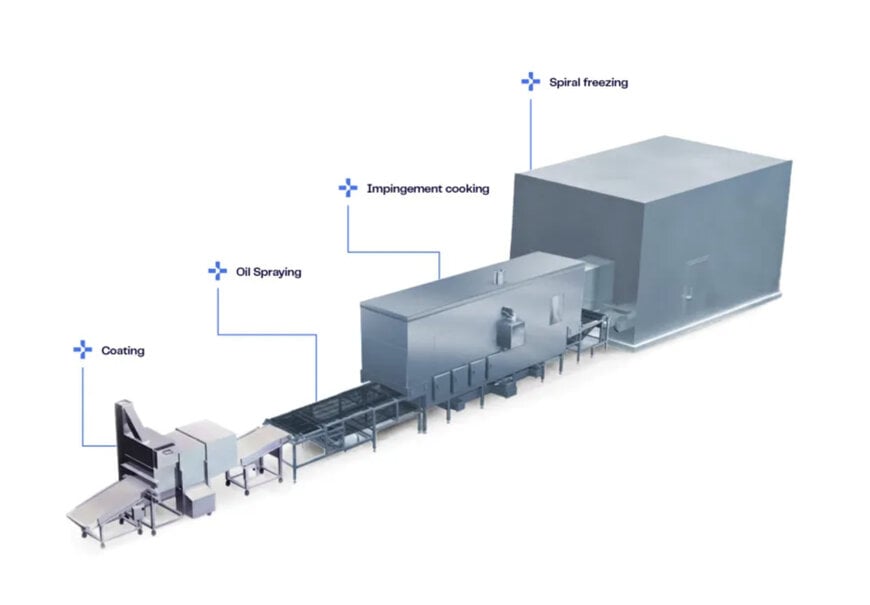
Nach dem Beschichten durchläuft das Produkt ein gezieltes rezirkulierendes Ölsprühsystem. Anstatt das Kernsubstrat in eine offene Fritteuse zu tauchen, zerstäubt und sprüht dieses Modul eine dosierte Ölmenge direkt über die Grenzschicht des Produkts, wobei eine Auftragsmenge zwischen 4 % und 6 % angestrebt wird. Dieses gezielte Dosierregime erreicht im Vergleich zu herkömmlichen Immersions-Referenzwerten eine Verringerung der Gesamtölaufnahme um über 50 % und reduziert gleichzeitig Nachfüllmengen sowie Abfälle durch thermische Zersetzung.
Prallströmungskonvektion und Beschichtungsfixierung
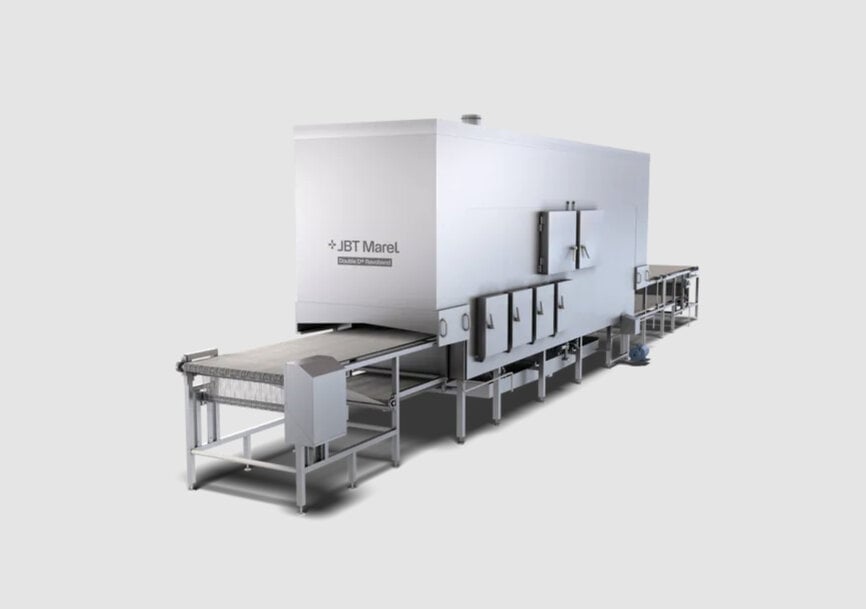
Das thermische Garen und die Oberflächenkristallisation erfolgen im kontinuierlichen Prallströmungsofen Double D Revoband. Die Anlage leitet erhitzte Luftströme mit hoher Geschwindigkeit durch spezielle Strahldüsen, die ober- und unterhalb des Prozessbandes angeordnet sind.
Durch den Betrieb bei Lufttemperaturen von bis zu 280 °C wird die Grenzschicht kühlerer Luft um das feuchte Produkt herum abgestreift, was den konvektiven Wärmeübergang beschleunigt. Dieser hochintensive Luftstrom verkleistert Stärken rasch, denaturiert Oberflächenproteine und forciert die Feuchtigkeitsverdampfung, wodurch eine feste, goldene Außenkruste ohne vorgeschaltete Eintauch-Vorfritteuse entsteht. Die Maschinensteuerungsarchitektur ermöglicht eine unabhängige Einstellung von Luftgeschwindigkeit, interner Feuchtigkeit, Temperatursollwerten und differentieller thermischer Verteilung zwischen Ober- und Unterhitze, um variablen Substratgeometrien gerecht zu werden.
Nachgelagerte Integration von Frosten, Inspektion und Verpackung
Unmittelbar nach der thermischen Behandlung leitet das Förderband die Produkte in einen GYRoCOMPACT-Spiralfroster von Frigoscandia. Der mechanische Gefrierkreislauf verwendet eine geschlossene Bandstruktur, die strukturelle Produktverformungen verhindert und gleichzeitig einen schnellen Entzug von Kernwärme bewirkt, um die zellulären Strukturen der Lebensmittel bei hohen Produktionsvolumina zu stabilisieren.
Die nachgelagerte Produktintegrität wird durch ein Inline-Prüfsystem vom Typ M-Weigher Process Check gewährleistet, das die Masse unverpackter Produkte überwacht und kontinuierliche Regelkreise zu den vorgelagerten Portionier- und Beschichtungseinheiten speist, um Überfüllungen (Giveaway) zu minimieren.
Portionierte Fertigprodukte werden direkt kontinuierlichen Proseal-Schalensiegelmaschinen mit automatischen Behältertaktern zugeführt. Nachgelagerte Hochgeschwindigkeits-Preisauszeichnungs- und Wägesysteme verarbeiten variable Packungsformate bei Geschwindigkeiten von bis zu 160 Packungen pro Minute, unterstützt durch langlebige Thermodruckleisten. Die finale Sekundärverpackung übernimmt ein Proseal-Sammelpacker mittels zweidimensionaler Delta-Pick-and-Place-Robotik mit mechanischen Schnellwechselwerkzeugen, wodurch hohe Liniengeschwindigkeiten über mehrere Wellpappekarton-Formate hinweg aufrechterhalten werden.
Zusätzlicher Kontext:
Dieser Abschnitt beschreibt technische Spezifikationen und Wettbewerbsvergleiche, die nicht in der ursprünglichen Produktankündigung enthalten waren.
Industrielle kontinuierliche Prallströmungssysteme (Impingement) im Lebensmittelmaschinensektor arbeiten nach thermodynamischen Prinzipien, die durch die Optimierung des Wärmeübergangskoeffizienten gesteuert werden, und erreichen typischerweise thermische Konvektionsübertragungsraten von 150 bis 250 W/(m²·K). Herkömmliche industrielle Fettbackgeräte/Tauchfritteusen arbeiten über direkte Flüssigkeitsleitung mit Wärmeübertragungsraten von 300 bis 1.000 W/(m²·K). Durch Impingement-Luftgeschwindigkeiten von bis zu 30 bis 40 Metern pro Sekunde bei Temperaturen von bis zu 280 °C erzeugen kontinuierliche Zwangskonvektionsöfen ausreichende Wärmestromdichten, um sich der Verdampfungskinetik des Eintauchens in Flüssigkeiten anzunähern; dies ermöglicht Stärkedextrinierung und Krustenbildung ohne Sättigung mit Massenöl.
Vergleichbare industrielle Prozesslinien von Herstellern wie GEA (CookStar-Serie) und Heat and Control (AirForce-Impingement-Öfen) nutzen ebenfalls kontinuierliches Konvektions-Impingement, um Chargen- oder Tauchfrittierverfahren zu ersetzen. Standard-Impingement-Linien arbeiten typischerweise zwischen 180 °C und 260 °C, was die Obergrenze von 280 °C bei Hochgeschwindigkeits-Impingement-Konfigurationen zu einem betrieblichen Vorteil für die schnelle Oberflächendehydratisierung und Maillard-Reaktionsentwicklung bei proteinreichen Produkten mit hohem Feuchtigkeitsgehalt macht. Verarbeiter, die kontinuierliche Prallströmungskonfigurationen betreiben, eliminieren zudem Brandschutzrisiken, Ölfiltrationsinfrastrukturen und Absauganlagen für flüchtige organische Verbindungen (VOC), wie sie bei herkömmlichen kontinuierlichen Fritteusen gemäß NFPA 86 und CE-Maschinensicherheitsrichtlinien vorgeschrieben sind.
Bearbeitet von Natania Lyngdoh, Induportals-Redakteurin, mit Unterstützung von KI.
www.jbtmarel.com
Fordern Sie weitere Informationen an…
